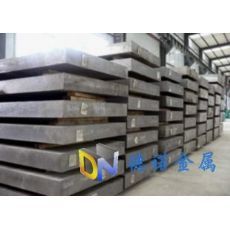
从铁料到外壳 钣金加工赋能机床制造的完整工艺链
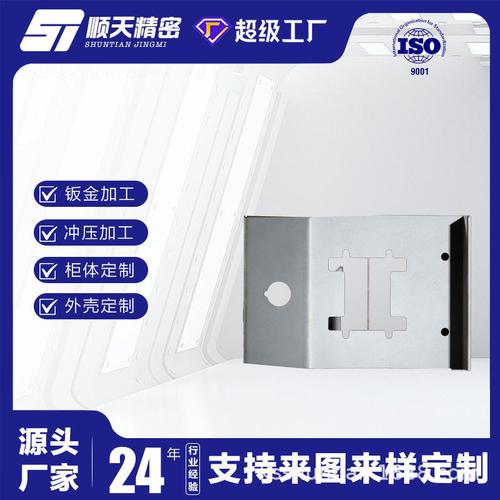
在现代工业设备制造领域,机床外壳不仅是设备的“外衣”,更是保障设备稳定运行、延长使用寿命的重要组成部分。从一块普通的铁料到成型的机床外壳,背后是一条高度专业化的钣金加工工艺链,涉及冷轧板选材、镭射下料、冲压加工、焊接成型等多道关键工序。
一、材料是基础:冷轧板的优势与选用
机床外壳通常选用冷轧板作为主要原材料。冷轧板具有表面平整度高、尺寸精度好、机械性能稳定等特点,能够满足机床外壳对外观和结构强度的双重要求。常见的冷轧板厚度在0.5mm至3.0mm之间,具体选型需根据外壳的尺寸、承重需求及使用环境来确定。冷轧板在后续的镭射切割、冲压、折弯和焊接过程中表现良好,能够保证加工精度和成品一致性。
二、第一道关键工序:镭射下料的高精度切割
从铁料到外壳的第一步是下料。传统下料方式(如剪板、火焰切割)精度有限,已难以满足现代机床外壳对尺寸和形状的严苛要求。镭射下料(激光切割)凭借其高能量密度、窄切缝和极小热影响区,成为当前钣金加工中的主流下料方式。镭射切割可以轻松完成复杂轮廓、异形孔位和精细图案的加工,切割边缘平整,无需二次修整,大幅提高了生产效率和产品精度。对于批量较大的订单,还可采用冲压加工进行下料——通过模具在冲床上一次性完成落料和冲孔,效率极高。
三、成型与冲压:赋予铁料结构形态
下料完成后,铁料需要通过冲压加工和折弯成型获得外壳的基本形状。冲压加工利用模具对板材实施分离或塑性变形,可完成冲孔、切边、拉伸、整形等多种工序。在机床外壳制造中,冲压加工常用于通风孔、安装孔、把手位和铭牌位的成型,其加工一致性好,特别适合大批量生产。对于形状较为简单的折弯件,则通过数控折弯机配合专用模具完成,确保角度和尺寸的精确。
四、焊接组装:构筑稳固的工业设备外壳
成型后的各部件需要通过焊接组装为完整的机床外壳。焊接质量直接影响外壳的强度、刚性和密封性。钣金工厂通常采用点焊、二氧化碳气体保护焊、氩弧焊等工艺,依据板材厚度和结构要求灵活选用。对于冷轧板薄板件,常用点焊和氩弧焊或脉冲焊来控制热变形;对于承重框架,多采用CO2保护焊。焊接过程中配合专用工装夹具,可有效控制变形量,保证外壳的平面度和外观质量。焊后一般还需进行打磨、磷化、喷塑或喷漆等表面处理,从而获得耐磨、防锈、美观的机床外壳成品。
五、钣金加工工厂的核心能力
一个专业的钣金加工工厂需要具备从镭射下料、冲压加工、折弯成型到焊接组装、表面处理的全流程能力,主要设备包括:
- 高功率激光切割机(镭射下料);
- 数控转塔冲床和各类冲压设备;
- 数控折弯机;
- 点焊机、CO2焊机、氩弧焊机及焊接机器人;
- 校平、打磨、前处理和喷涂生产线。
工艺设计与生产管理能力也非常关键。通过对铁料利用率、焊接变形、模具寿命的持续优化,企业才能在质量、成本和交期上取得优势。
从一块冷轧板铁料到一台精密的机床外壳,镭射下料、冲压分析、折弯与焊接组装环环相扣,每一步都体现着钣金加工的专业水准。对于工业设备制造企业而言,选择工艺链完整、设备配置齐全的钣金加工工厂,才能获得兼具结构强度、尺寸精度与外观品质的机床外壳产品。
如若转载,请注明出处:http://www.haogangjinshu.com/product/46.html
更新时间:2026-09-19 04:59:57